Metināta caurule|ERW EFW zāģu veidi
Jul 21, 2026
Metināto cauruļu ražotājs|ERW EFW SAW Nerūsējošā tērauda un niķeļa sakausējuma caurules
Metināta caurule ir tērauda caurule, ko ražo, veidojot plakanu tērauda plāksnes spoli vai sloksni cilindriskā formā un savienojot malas metināšanas procesā. Galvenie metināto cauruļu veidi ietverERW (elektriskā pretestības metināšana), EFW (elektriskā kausējuma metināšana) un SAW (iegremdētā loka metināšana). Oglekļa tērauda metinātās caurules tiek plaši izmantotas naftas un gāzes cauruļvadiem. Nerūsējošā tērauda un niķeļa sakausējuma metinātām caurulēm priekšroka tiek dota ķīmiskai, ārzonas un augstas -korozijas videi.
ERW EEW SAW Tērauda caurule
| Process | Metināšanas veids | Pildviela Metāls | Tipisks OD diapazons | Sienas biezums | Galvenie standarti |
| ERW (elektriskā pretestība metināta) | Kalta šuve (ciets{0}}stāvoklis) | Nav | 1/2"–24" (21,3–610 mm) | 1,2–20 mm | ASTM A53, A312, API 5L |
| EFW/EEW (elektriski kodolsintēzes metināts) | Kausēšanas šuve (kausēšana + sacietēšana) | Jā (vads + plūsma) | 8"–120"+ (219–3000+ mm) | 6–60 mm+ | ASTM A358, A671, B619, A928 |
| ZĀĢIS (iegremdēts lokmetināts) - LSAW & SSAW | Kodolmetināšana, iegremdēta loka | Jā (vads + plūsma) | 16"–120"+ (406–3500+ mm) | 6–50+ mm | API 5L, ASTM A358, DNV |
Kas ir metināta caurule?
A metināta cauruleir tērauda caurule, ko ražo, veidojot plakanu metāla plāksni vai sloksni cilindriskā formā un savienojot malas metināšanas procesā.
Atšķirībā no bezšuvju caurules, ko ražo no cieta sagataves bez metinājuma šuves, metinātā caurule satur garenvirziena vai spirālveida metinājuma savienojumu. Mūsdienu metināšanas tehnoloģijas, pārbaudes metodes un termiskās apstrādes procesi ļauj metinātām caurulēm sasniegt izcilu izturību, izturību pret koroziju un uzticamību daudziem rūpnieciskiem lietojumiem.
Metinātās caurules tiek plaši izmantotas:
- Naftas un gāzes cauruļvadi
- Ķīmiskās pārstrādes rūpnīcas
- Enerģijas ražošana
- Ārzonas platformas
- Siltummaiņi
- Ūdens attīrīšanas sistēmas
- Atsāļošanas iekārtas
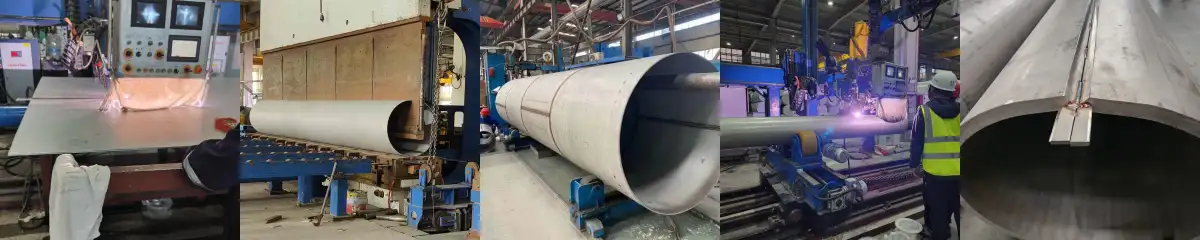
ERW EFW un SAW
Elektriskā pretestības metināšana (ERW), elektriskā kodolsintēzes metināšana (EFW) vai iegremdētā loka metināšana (SAW).
- ERW - līdz šim visizplatītākais - izmanto augstas-frekvences strāvu, lai kaltu- šuvi bez pildvielas, tādējādi iegūstot oglekļa un nerūsējošā tērauda caurules līdz 24 collu NPS.
- EFW un SAW ir saplūšanas procesi, kuros tiek izmantots pildmetāls un plūsmas ekranēšana, lai panāktu dziļas{0}}iekļūšanas šuves lielās-diametrs, biezās-sienu caurulēs līdz 120 collām, ieskaitot niķeļa sakausējumus, piemēram, Hastelloy C276 un Inconel 625.
Kas ir ERW caurule? (Elektriskās pretestības metināšana)
ERW cauruleir kaluma metināšana - bez pildvielas, siltumu rada augstas-frekvences elektriskā pretestība. Vislabāk piemērota maza-līdz-vidēja diametra (līdz NPS 24 collu), vidējai-līdz-plānai sienai un vispārējai rūpnieciskai darbībai oglekļa un nerūsējošā tērauda ražošanā.
ERW tērauda cauruļu ražošanas process
Tērauda sloksne
↓
Ruļļu formēšana
↓
Caurules forma
↓
Elektriskā strāva
↓
Izturība pret karstumu
↓
Metināšanas šuve
ERW cauruļu tipiskie materiāli
| Materiāls | Kopējās atzīmes |
| Oglekļa tērauds | ASTM A53 Gr.B, API 5L Gr.B, X42, X52 |
| Nerūsējošais tērauds | TP304, TP316, TP316L |
| Mazleģētais tērauds | A335 P11/P22 (ierobežoti metinātie pielietojumi) |
Priekšrocības:
✅ Augsta ražošanas efektivitāte
✅ Zemas izmaksas
✅ Augsta izmēru precizitāte
✅ Piemērots masveida ražošanai
Trūkumi:
Ierobežota iespēja biezām sienām
Ierobežota iespēja lieliem diametriem (salīdzinājumā ar SAW)
Kas ir EFW caurule? (Elektriskā kausētā metināšana)
EFW/EEW (elektriskā kodolsintēzes metināšana) ir plašāka kategorija, kas ietver SAW, GTAW un GMAW. EFW caurule tiek ražota, metinot tērauda plāksnes, izmantojot kausēšanas metināšanas tehnoloģiju.
EFW ražošanas process
Tērauda plāksne
↓
Plākšņu velmēšana
↓
Malu sagatavošana
↓
Loka metināšana
↓
Iekšējā un ārējā metināšana
↓
Termiskā apstrāde
↓
NDT pārbaude
EFW cauruļu metināšanas metodes
| Metināšanas metode | Pilns vārds | Pieteikums |
| GTAW | Gāzes volframa loka metināšana | Root pass |
| ZĀĢIS | Iegremdētā loka metināšana | Pildījuma slāņi |
| Kombinācija GTAW + SAW | Augstas kvalitātes metināta caurule | Nerūsējošais/niķeļa sakausējumi |
EFW parasti izmanto:
- Nerūsējošā tērauda caurule
- Dupleksa nerūsējošā tērauda caurule
- Niķeļa sakausējuma caurule
- Liela diametra caurule
EFW funkcijas:
✅ Var ražot liela{0}}diametra caurules
✅ Augsts sienas{0}}biezums
✅ Piemērots īpašiem sakausējumiem
Kas ir SAW Pipe? (iegremdētā loka metināšana)
SAW caurule(LSAW un SSAW) ir kausēta metināšana ar pildmetālu un granulu plūsmas aizsargu. Tas dominē liela-diametra, biezas-sienas, augsta-spiediena lietojumos, tostarp liela attāluma-naftas un gāzes maģistrālēs.
| LSAW | Garenvirziena iegremdēta loka metināta |
| SSAW | Spirālveida iegremdēta loka metināta |
SAW cauruļu lietojumprogrammas
API 5L: X52, X60, X65, X70

LSAW pret SSAW tērauda cauruli
| Atribūts | LSAW caurule (SAW) | SSAW caurule (SAW) |
| Metināšanas princips | Loka plūsma, ID, pēc tam OD caurlaide (saplūšana) | Loka zem plūsmas, spirālveida šuve (saplūšana) |
| Pildviela Metāls | Jā - izstrādāts vads + plūsma | Jā - izstrādāts vads + plūsma |
| OD diapazons | 16"–64" (406–1626 mm) | 8"–140"+ (219–3500+ mm) |
| Sienas biezums | 6 mm – 60 mm+ | 6 mm – 50 mm |
| Metināšanas garums | 1 × caurules garums (taisna šuve) | 1,5–3 caurules garums (spirāle) |
| Metināšanas šuvju efektivitāte | 0,85–1,00 (1. klase ar 100% RT) | 0,85 (parasti) |
| NDE metode | 100% RT (1. klase); UT + hidrotests | šuves UT; Savienojuma{0}}RT |
| Virsmas apdare | Redzams iekšējais/ārējais metinājuma lodiņš | Redzams spirālveida metinājuma lodiņš |
| Izmēru precizitāte | Laba - prese-veidota, diametrs-izplests | Laba vēl - ovāla variācija |
| Relatīvās izmaksas | Augstākais | Vidējs{0}}diapazons lielam OD |
ERW vs EFW vs SAW
| Vienums | ERW caurule | EFW caurule | ZĀĢIS Caurule |
| Pilns vārds | Elektriskā pretestība metināta caurule | Elektriskā kodolsintēzes metināta caurule | Iegremdēta loka metināta caurule |
| Metināšanas princips | Pretestības sildīšana + spiediena metināšana | Loka kausēšana + kausēšanas metināšana | Loka metināšana zem plūsmas slāņa |
| Metināšanas virziens | Garenvirziena | Garenvirziena | Garenvirziena (LSAW) / spirālveida (SSAW) |
| Izejviela | Tērauda spole | Tērauda plāksne | Tērauda plāksne vai spole |
| Diametra diapazons | 1/2"–24" tipisks | 16"–60"+ | 16"–120"+ |
| Sienas biezums | 1,5–25 mm | 6-60 mm | 6–40+ mm |
| Ražošanas izmaksas | Zems | Vidēji-Augsta | Vidēja |
| NDT prasības | UT, virpuļstrāva, hidropārbaude | Bieži nepieciešams RT/UT | Parasti nepieciešama RT/UT |
| Labākie materiāli | Oglekļa tērauds, nerūsējošais tērauds | Nerūsējošais, dupleksais, niķeļa sakausējumi | Oglekļa tērauds, mazleģētais tērauds |
Izplatītākie metināto cauruļu veidi
- Nerūsējošā tērauda metināta caurule
- 904L metināta caurule
- 254SMO metināta caurule
- Dupleksa 2205 metināta caurule
- Super Duplex 2507 metināta caurule
- Hastelloy C276 metināta caurule
- Incoloy 825 metināta caurule
Metināšanas process
TIG metināšana (GTAW) - Volframa inertās gāzes metināšana
Process: Volframa elektrods, argona ekranēšana. Parasti izmanto: TIG saknes caurlaide + zāģa aizpildīšanas caurlaide. TIG metināšana nodrošina izcilu metināšanas kvalitāti, un to parasti izmanto:
- Nerūsējošā tērauda metinātas caurules
- Dupleksās metinātās caurules
- Niķeļa sakausējuma metinātas caurules
MIG=Metāla inertās gāzes metināšana
Par elektrodu izmanto nepārtrauktas metināšanas stiepli; metināšanas precizitāte ir zemāka nekā TIG.
Lietojumprogrammas:
Oglekļa tērauda ražošana
Nerūsējošā tērauda izgatavošana
Cauruļu spoļu izgatavošana
Plazmas metināšana (PAW)
Plazmas metināšana piedāvā:
Augsts metināšanas ātrums
Dziļa iespiešanās
Stabila metinājuma kvalitāte
zāģu metināšana (iegremdētā loka metināšana)
SAW galvenokārt izmanto:
Liela diametra caurules
Caurules ar biezu sienu
Smagie rūpnieciskie pielietojumi
TIG metināšana pret MIG metināšanu
MIG metināšanā tiek izmantots nepārtraukti barots patērējams stieples elektrods un inerta aizsarggāze, kas nodrošina lielu metināšanas ātrumu un daudzpusību. Kad loka sitiens, stieple kūst un saplūst ar parasto metālu, veidojot metinājumu. Vienlaikus caur metināšanas pistoli plūst aizsarggāze (parasti argona un oglekļa dioksīda maisījums tērauda metināšanai), lai aizsargātu izkausēto metināšanas baseinu no skābekļa un slāpekļa piesārņojuma.
TIG metināšanā kā aizsarggāze tiek izmantots -nepatērējams volframa elektrods un tīrs argons; metinātājs pēc vajadzības manuāli pievieno uzpildes stiepli metināšanas baseinam, ļaujot labāk kontrolēt metināšanas procesu un radīt tīrākas metināšanas šuves.

ERW/EFW/SAW=cauruļu ražošanas metināšanas procesi
Ražošanas laikā izmantotās TIG/MIG/SMAW=metināšanas metodes
Metināto cauruļu pārbaude - Nesagraujošā pārbaude{1}} (NDT)
Radiogrāfiskā pārbaude (RT)
Izmanto, lai noteiktu:
- Metinātās plaisas
- Sapludināšanas trūkums
- Iekšējie defekti
Ultraskaņas pārbaude (UT)
Izmanto:
- Metināšanas šuvju integritātes pārbaude
- Iekšējo defektu noteikšana
Virpuļstrāvas pārbaude
Izmanto galvenokārt: nerūsējošā tērauda cauruļu pārbaudei
Hidrostatiskā pārbaude
Hidrotestēšana pārbauda:
- Spiediena pretestība
- Hermētiskums
- Metināšanas šuvju uzticamība
PMI pārbaude
PMI pārbauda:
- Niķeļa saturs
- Hroma saturs
- Sakausējuma sastāvs
Metināta caurule pret bezšuvju cauruli
| Vienums | Metināta caurule | Bezšuvju caurule |
| Ražošanas metode | Plākšņu/spolu formēšana + metināšana | Ekstrūzija no cietas sagataves |
| Metināšanas šuve | Jā | Nē |
| Ražošanas ātrums | Ātrāk | Lēnāk |
| Liela diametra iespēja | Lieliski | Ierobežots |
| Izmaksas | Ekonomiskāks | Augstāks |
| Pieejamība | Labāk lieliem izmēriem | Ierobežoti izmēri |
| Virsmas kvalitāte | Lieliski | Lieliski |
Kāpēc izvēlēties metinātu cauruli, nevis bezšuvju cauruli?
1. Nepieciešams liels diametrs
Ja diametrs pārsniedz noteiktu izmēru, metinātās caurules nodrošina labāku pieejamību un zemākas ražošanas izmaksas.
2. Izmaksu efektivitātei ir nozīme
Metinātās caurules parasti piedāvā:
Mazāk materiālu atkritumu
Ātrāka ražošana
Labāka cenu konkurētspēja
3. Ir nepieciešami īpaši sakausējumi
Liela diametra niķeļa sakausējuma caurules bieži vien ir praktiskāk ražot kā metinātas caurules.
Kā izvairīties no metināto cauruļu atteicēm?
1. Kontrolējiet siltuma ievadi
Pārmērīgs karstums var izraisīt: Graudu augšanu; Korozijas izturības zudums; Izkropļojumi
Ieteicams:
Kontroles metināšanas siltuma padeve: 0,5-2,0 kJ/mm (atkarībā no sakausējuma)
2. Izmantojiet pareizo pildvielu metālu
| Bāzes materiāls | Ieteicamā pildviela |
| 316L | ER316L |
| Duplex 2205 | ER2209 |
| Super Duplex 2507 | ER2594 |
| Inconel 625 | ERNiCrMo-3 |
| Hastelloy C276 | ERNiCrMo-4 |
3. Izvairieties no izplatītām metināšanas kļūdām
| Problēma | Cēlonis | Risinājums |
| Krekšķēšana | Nepareiza pildviela | Izmantojiet atbilstošu pildvielu |
| Porainība | Slikta aizsarggāze | Uzlabojiet gāzes aizsardzību |
| Metināšanas korozija | Nav pasivācijas | Marinēt/pasivēt |
| Izkropļojumi | Pārmērīgs karstums | Kontroles secība |
Metināšanas apsvērumi
Metinātām caurulēm gareniskajā vai spirālveida metinājuma šuvē bieži rodas atlikušais spriegums. Kritiskiem lietojumiem pēc-metināšanas termiskā apstrāde (PWHT) ir obligāta, lai novērstu mikrostrukturālo sacietēšanu karstuma ietekmētajā zonā (HAZ). Savienojot nerūsējošā tērauda markas, ir jāizmanto zemas -siltuma padeves metināšanas metodes, lai novērstu hroma karbīda nogulsnēšanos, kas izraisa starpkristālu koroziju.
API 5L ERW caurule naftas cauruļvadu sistēmai
Jēlnaftas savākšanas cauruļvads
Darbības nosacījumi:
| Servisa vidējs | Jēlnafta |
| Temperatūra | 60 grādi |
| Spiediens | 4-8 MPa |
| Diametrs | NPS 12 |
| Garums | 35 km |
Kāpēc API 5L X52 ERW caurule
- Mērena spiediena prasība
- Nepieciešams liels daudzums
- Izmaksu{0}}jutīgs projekts
- Pieejama uzticama moderna ERW ražošana
ASTM A358 TP316L EFW caurule ķīmiskajai rūpnīcai
Ķīmiskās pārstrādes rūpnīca
| Temperatūra | 120 grādi |
| Spiediens | 1,6 MPa |
| Caurules izmērs | DN600 |
ASTM A358 TP316L EFW metināta caurule
Iemesli:
- Liela diametra prasība
- Nerūsējošā tērauda izturība pret koroziju
- Labāka pieejamība salīdzinājumā ar bezšuvju caurulēm
Super Duplex 2507 metināta caurule ārzonas platformai
Jūras ūdens dzesēšanas sistēma jūrā:
| Vidēja | Jūras ūdens |
| Temperatūra | 35 grādi |
| Hlorīda saturs | Augsts |
| Spiediens | 3 MPa |
UNS S32750 Super Duplex 2507 metināta caurule
Priekšrocības:
- PREN >40
- Lieliska hlorīda izturība
- Lielāka izturība nekā 316L
Reāla-pasaules inženieru pieredze
"Vai ERW caurule ir droša augsta spiediena{0}}ierīcēm?"
Mūsdienu ERW caurule var būt uzticama, ja tiek ražota saskaņā ar: API 5L, ASTM A53, ISO standartiem
Nepieciešamās pārbaudes: Ultraskaņas metinājuma pārbaude; Virpuļstrāvas pārbaude; Hidrostatiskā pārbaude
Priekš: katla cauruļvadiem, ārkārtējam spiedienam, cikliskam nogurumam; Bezšuvju caurule joprojām ir vēlamā iespēja.
"Vai metinātā caurule vienmēr sabojājas pie metināšanas šuves?"
Nē. Metinātā šuve automātiski nav vājākais punkts.
Mūsdienu metinātās caurules bieži neizdodas šādu iemeslu dēļ:
- Nepareiza materiāla izvēle
- Ārējā korozija
- Slikta uzstādīšana
- Nepareiza metināšana lauka ražošanas laikā
"Kāpēc nerūsējošā metinātā caurule ir dārgāka nekā oglekļa tērauds?"
Jo nerūsējošais tērauds satur: hromu, niķeli, molibdēnu. Šie elementi nodrošina izturību pret koroziju, bet palielina izmaksas.
"Kāda ir galvenā atšķirība starp ERW, LSAW un SSAW metinātajām caurulēm?"
ERW (augstas-frekvences elektriskās pretestības metinātā) caurule tiek veidota ar pretestības karsēšanu un mehānisku spiedienu, un tai ir gareniskā metinājuma šuve; tas ir piemērots zemam-līdz-vidējam spiedienam, mazam-līdz-vidējam diametram un strukturālam lietojumam. LSAW (Longitudinal Submerged Arc Welded) un SSAW (Spiral Submerged Arc Welded) caurules izmanto iegremdētā loka metināšanas procesu.
Atšķirības ir šādas:
- LSAW ir gareniskā šuve, tā nodrošina ārkārtīgi augstu spiediena{0}}nestspēju un ievērojamu sieniņu biezumu, un to parasti izmanto liela attāluma{1}}naftas un gāzes pārvades cauruļvados.
- SSAW ir spirālveida šuve, tā nodrošina lielāku izmēru elastību un izmaksu{0}}efektivitāti, un to plaši izmanto ūdens aizsardzības projektos un pāļu pamatos.
"Vai ERW caurule var pilnībā aizstāt bezšuvju cauruli augsta spiediena{0}}pielietojumos?"
To nevar pilnībā nomainīt. Lai gan mūsdienu augstfrekvences ERW ražošanas procesi un nesagraujošās testēšanas (NDT) tehnoloģijas ir ievērojami uzlabojušas metināšanas izturību. Bezšuvju caurule joprojām ir galvenā izvēle ļoti augsta-spiediena vai ļoti korozijas darbības apstākļos.
Oglekļa tērauda ūdens vai eļļas cauruļvadu atteices analīze
Izplatīts atteices veids metinātās oglekļa tērauda ūdens vai eļļas līnijās ir lokalizēts iekšējais iedobums gar metinājuma sakni nepietiekamas iespiešanās vai izdedžu iekļaušanas dēļ. Hlorīdu{1}}smagās vidēs standarta austenīta metinātās caurules (piemēram, 304) ir pakļautas sprieguma korozijas plaisāšanai (SCC). Pāreja uz duplekso nerūsējošo tēraudu (piemēram, 2205) vai sakausējumiem, kuru pamatā ir niķelis{5}}, ievērojami samazina šo risku.
Standarti
- ASTM A312Nerūsējošā tērauda metināta caurule
- ASTM A790Dupleksa nerūsējošā tērauda caurule
- ASTM A928Dupleksa metināta caurule ar pildmetālu
- ASTM B619Niķeļa sakausējuma metināta caurule
- API 5LCauruļvadu lietojumprogrammas
FAQ:
J: Vai metinātā caurule ir vājāka nekā bezšuvju caurule?
A: Ne obligāti. Mūsdienu metinātās caurules, kas ražotas ar kvalificētām metināšanas procedūrām un pilnīgu pārbaudi, var nodrošināt izcilu mehānisko veiktspēju.
J: Kāda ir atšķirība starp ERW un EFW cauruli?
A: ERW izmanto elektriskās pretestības sildīšanu, savukārt EFW izmanto kausēšanas metināšanu, kurā metāls tiek izkausēts un savienots.
J: Kāds ir labākais materiāls jūras ūdens cauruļvadiem?
A: Super Duplex 2507 un 254 SMO parasti tiek izvēlēti to izcilās hlorīda korozijas izturības dēļ.
J: Kāda ir galvenā atšķirība starp ERW un SAW metinātajām caurulēm?
A: ERW caurulēs izmanto augstas{0}}frekvences elektrisko strāvu, lai uzsildītu un nospiestu-savienot šuvi, kas vislabāk piemērota mazākam diametram (līdz 24 collām). SAW caurules izmanto elektrisko loku zem plūsmas segas, lai izkausētu pildmetālu, padarot tās ideāli piemērotas smagām -sienām un liela{5}} diametra caurulēm (16 collas un vairāk).
J: Kā metināšanas process ietekmē nerūsējošā tērauda cauruļu izturību pret koroziju?
A: Karstuma -ietekmētā zona (HAZ) metināšanas laikā var mainīt mikrostruktūru, ja dzesēšanas ātrums ir nepareizs. Lai atjaunotu pilnīgu izturību pret koroziju, ir nepieciešama pareiza aizsarggāzes pārvaldība un pēc-metināšanas kodināšana/pasivācija.
J: Kura metinātā caurule ir vislabākā naftas un gāzes cauruļvadiem?
A: Parasti tiek izmantotas API 5L ERW un LSAW caurules. Izvēle ir atkarīga no diametra, spiediena un projekta specifikācijām.
J: Kāda pārbaude ir nepieciešama metinātai caurulei?
A: Tipiskās pārbaudes ietver:
Hidrostatiskā pārbaude
Ultraskaņas pārbaude
Radiogrāfiskā pārbaude
Izmēru pārbaude
PMI testēšana sakausējumiem
Par Zhengzhou Huitong Pipeline Equipment Co., LTD.
HT PIPE ir labi pazīstams{0}} tirgotājs un eksportētājs. Mēs esam nerūsējošā/oglekļa/niķeļa sakausējuma materiālu piegādātājs ar 15+ eksporta pieredzi. Mēs piedāvājam ne tikai caurules, plāksnes, apaļos stieņus, bet arī cauruļu veidgabalus, atlokus utt. Sazinieties ar mums, lai iegūtu vairāk informācijas un cenas bez maksas.
✅ ISO 9001:2015
✅ MTC 10204 3.1 3.2
✅100% PMI (pozitīvā materiāla identifikācija)
✅Ultraskaņas pārbaude (uz ASME VIII)
✅Trešās -puses pārbaude (SGS/BV/DNV/LR)
✅NACE MR0175 / ISO 15156
Autors: Hloja Pu
5+ Vairāku gadu profesionāla pieredze nerūsējošā tērauda, niķeļa sakausējumu un oglekļa tērauda metālrūpniecībā
Pēdējo reizi atjaunināts: 2026. gada 21. jūlijā (pēc Pekinas laika)