


Atloka veids un ražošanas process
Jul 08, 2022
Atloku veidi un ražošanas procesa rokasgrāmata 2026|Kalts pret liešanas izmaksām un piegādātāju
ASME B16.5 definē sešus galvenos atloku veidus — metināto kaklu (WN), slīdošo (SO), uzmavas metinājumu (SW), vītņotu (TH), klēpja savienojumu (LJ) un akli (BL) — katrs atšķiras ar to, kā tas piestiprina pie caurules. Ražošanas procesā tiek veikta sagatavju griešana → karsēšana līdz 1100–1250 grādiem (2012–2282 grādi F) → kalšana → termiskā apstrāde → CNC apstrāde → NDT → marķējums, kas izlīdzina graudu plūsmu ar atloka korpusu un nodrošina savienojuma noguruma pretestību, ko lējumi nevar saskaņot.
Ko dara atloks un kāpēc uzvar kalšana
Atloks ir gredzens, kas caur blīvi saskrūvē divas caurules, vārstus, sūkņus vai tvertnes sprauslas. Savienojumam ir jāuztur iekšējais spiediens, termiskā kustība un skrūvju slodze, izmantojot ciklus, kuru skaits var sasniegt tūkstošos augu dzīves laikā. Kalšana nodrošina šo uzticamību. Karsētas sagataves kalšana starp presformām (vai gredzena velšana starp serdi un galvenajiem ruļļiem) piespiež karbīda un iekļaušanas sadalījumu nepārtrauktā plūsmā, kas seko gatavajai formai. Lējums, kas atdzesēts no šķidruma, rada dendrītu segregāciju, porainības risku un izotropisku graudu struktūru, ko kalšana uzlabo.
Seši atloku veidi saskaņā ar ASME B16.5
Industriālie cauruļu atloki ir pieejami vairākos veidos, tostarp ar metinājuma kakliņu, uzslīdošu, uzmavas šuvi, vītņotiem, klēpja savienojumiem un akliem atlokiem.
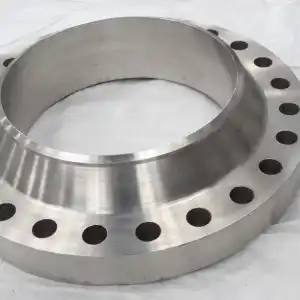
1. Metināšanas kakla atloks (WN)
Metināšanas kakla atlokam ir garš konusveida rumba, un tas savienojas ar cauruli caur sadurmetinājumu. Tās dizains palīdz pārnest spriedzi no atloka uz cauruli daudz pakāpeniskāk nekā dažas citas atloka konfigurācijas.
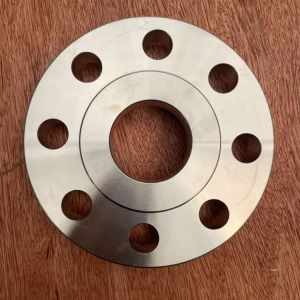
2. Slip-On atloka (SO)
Caurule iet cauri atloka urbumam, un savienojumu parasti veic, izmantojot rumbas un caurules galā esošās šuves. Izgatavošana parasti ir vienkārša.
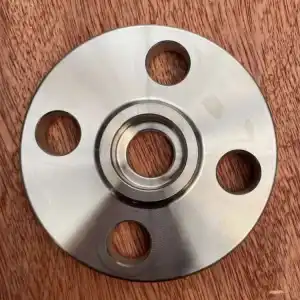
3. Uzmavas metināšanas atloks (SW)
Caurule iekļaujas padziļinājumā un ir nostiprināta ar filejas šuvi. Uzmavas metināšanas atloki parasti tiek izmantoti mazāka urbuma cauruļvadiem.
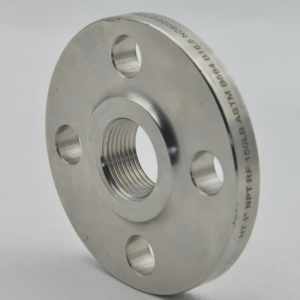
4. Vītņots atloks
Iekšējās vītnes savieno atloku ar atbilstošu ārējo vītni, samazinot nepieciešamību pēc metināšanas uzstādīšanas laikā.
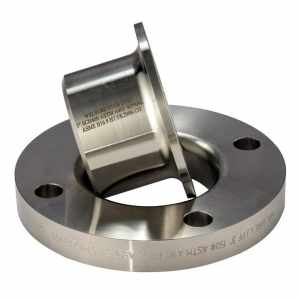
5. Pārloku savienojuma atloks
Klēpja savienojuma atloks darbojas ar saderīgu atloka galu. Pirms pieskrūvēšanas atloks var griezties ap caurules asi, atvieglojot skrūvju caurumu izlīdzināšanu.
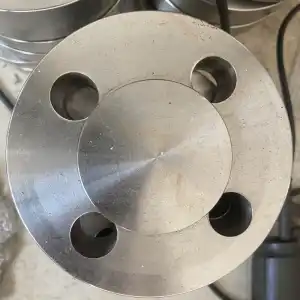
6. Akls atloks
Aklajam atlokam nav centrālās caurules atveres. Tas aizver cauruļvadu, sprauslu vai tvertnes savienojumu, un to var noņemt pārbaudei vai apkopei.
Atloku savienošanas metode
Valsts standarta atloka (atloka) savienojumam vispirms ir jānostiprina divas caurules, cauruļu veidgabali vai aprīkojums uz atloka un pēc tam divi
Starp atlokiem pievienojiet atloku spilventiņus un piestipriniet tos kopā ar skrūvēm, lai pabeigtu savienojumu. Dažiem cauruļu veidgabaliem un aprīkojumam ir savi likumi
Atloku blīvējuma virsmu veidi
|
Sejas |
Ģeometrija |
Tipiska blīve |
Kur Izmantots |
|
Pacelta seja (RF) |
1,6 mm (1/16 collas) augsts 150/300 klasē; 6,4 mm (1/4 collas) klasē 400+ |
Spirālveida brūce, saspiesta šķiedra, grafīts, PTFE |
Noklusējums procesa cauruļvadiem |
|
Plakana seja (FF) |
Visa seja plakana virsma |
Mīksta blīve ar visu virsmu |
Čuguns un trausli savienojošie atloki |
|
Gredzena tipa savienojums (RTJ) |
Mehāniski apstrādāta rieva, R/RX/BX gredzens atbilstoši ASME B16.20 |
Metāla ovāls vai astoņstūra gredzens |
Klase 600+, augsta temperatūra, ūdeņraža serviss |
|
Tongue & Groove (T&G) |
Saskaņots pāris, mēle rievā |
Ierobežota blīve |
Sūkņu/vārstu pārsegi, blīvju bloķēšana |
|
Vīrietis un sieviete (M&F) |
6,4 mm (1/4 collas) tēviņš 4,8 mm (3/16 collas) padziļinājumā |
Plakanā gredzena blīve |
Vecāka auga, siltummaiņu konstrukcijas |
tērauda atloku ražošanas process
Ražošanas procesā ietilpst: kalšana, liešana.
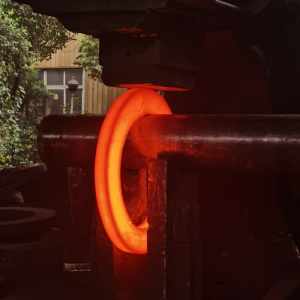
Kalto atloku ražošanas process
Kalšanas process parasti sastāv no šādām procedūrām, proti, augstas kvalitātes tērauda sagatavju atlase, noformēšana, karsēšana, formēšana un dzesēšana pēc kalšanas.
|
Solis |
Kas notiek |
Taustiņu vadīklas |
|
1. Izejviela |
Sertificēti sagataves (A105, A182, A350) pārbaudītas atbilstoši EN 10204 3.1 MTR |
Siltuma numurs, PMI ierašanās brīdī - nav siltuma numura, nav kausējuma |
|
2. Griešana |
CNC zāģēšana līdz sagataves izmēram |
Apstrādes pielaide 2–5 mm (0,08–0,2 collas) katrā pusē |
|
3. Apkure |
Gāzes vai indukcijas krāsns līdz 1100–1250 grādiem (2012–2282 F) oglekļa tēraudam |
Vienveidīga mērcēšana - nav kalšanas aukstu plankumu |
|
4. Kalšana |
Preses, āmuru vai gredzenu velmēšana; aizvērts-mašīna skaļumam, gredzenveida velmēšana lielai NPS |
Graudu plūsma seko gatavajai formai; Tipiski vairāk vai vienādi ar 3 deformācijas posmiem |
|
5. Termiskā apstrāde |
Normalizē 900–950 grādu (1650–1740 grādu F) gaisa dzesēšanu; Q&T lielai izturībai; šķīduma rūdīšana 1040–1100 grādi (1900–2010 grādi F) ūdens dzesēšana austenītam |
Diagrammas cikli; krāsns apsekošanas ieraksti |
|
6. Rupjā apstrāde |
Virpa līdz galīgo izmēru krājumam |
Koncentriskums |
|
7. Pabeigt apstrādi |
Apšuvums (RF/FF zobi pie 3,2–6,3 µm Ra / 125–250 µin), RTJ rievas ar mazāku vai vienādu ar 1,6 µm Ra sānu sienu, urbumu, skrūvju caurumus, NPT vītnes atbilstoši ASME B1.20.1 |
Skrūvju cauruma leņķiskais stāvoklis pārbaudīts atbilstoši B16.5 veidnēm |
|
8. NDT un testēšana |
Vizuāls + izmēri uz B16.5; MT atbilstoši ASTM E709; UT pēc ASTM A388/A388M pēc pieprasījuma; cietība atbilstoši ASTM E18/E10; stiepe uz A370; hidroizolācija atbilstoši ASTM A961 |
Pieņemt/noraidīt kritērijus atbilstoši reglamentējošajām specifikācijām |
|
9. Marķēšana |
Katrai MSS SP-25: standarts, izmērs, klase, veids, seja, materiāls, siltuma numurs, ražotājs |
Apzīmogots, pastāvīgs, izsekojams līdz sertifikātam |
|
10. Aizsardzība un iepakošana |
Pretrūsas eļļa vai noteikta krāsa; vāciņi uz sejām un pavedieniem; saplākšņa futrāļi |
Rokas bojājumi rodas no piegādes, nevis kalšanas |
Kalšanas procesa metodes ietver bezmaksas kalšanu, kalšanu un augļa membrānu kalšanu. Ražošanas laikā tiek izvēlētas dažādas kalšanas metodes atbilstoši kalumu kvalitātei un ražošanas partiju skaitam. Brīvajai kalšanai ir zema produktivitāte un liela apstrādes pielaide, taču tai ir vienkārši instrumenti un lieliska daudzpusība, tāpēc to plaši izmanto viengabala un mazas partijas kalumu kalšanai ar vienkāršām formām.
Ražošanas procesa liešanas atloks:
Liešanas priekšrocība ir tā, ka tā var izveidot sarežģītāku formu, un izmaksas ir salīdzinoši zemas; kalšanas priekšrocība ir tāda, ka iekšējā struktūra ir viendabīga, un lējumā nav kaitīgu defektu, piemēram, poru un ieslēgumu; no ražošanas procesa, atšķirība starp liešanas atlokiem un kalšanas atlokiem, Piemēram, centrbēdzes atloki ir liešanas atloku veids.
Centrbēdzes atloki - liešana
① Ievietojiet izvēlēto izejmateriālu tēraudu vidējās frekvences elektriskajā krāsnī kausēšanai, lai izkausētā tērauda temperatūra sasniegtu 1600 - 1700C;
② Uzkarsē metāla veidni līdz 800-900 grādiem C, lai uzturētu nemainīgu temperatūru;
③ Iedarbiniet centrifūgu un pakāpeniski ievadiet izkausēto tēraudu iepriekš uzkarsētā metāla veidnē;
④ Lējumus dabiski atdzesē līdz 800-900 grādiem C 1-10 minūtes;
⑤ Atdzesējiet ar ūdeni līdz gandrīz normālai temperatūrai, izņemiet veidni un izņemiet lējumu.
Kalti atloki pret lietiem atlokiem
Kaltajiem atlokiem parasti ir mazāks oglekļa saturs nekā lietiem atlokiem, un tos nav viegli sarūsēt. Kalumiem ir labāka forma, blīvāka struktūra un labākas mehāniskās īpašības nekā lietajiem atlokiem. Nepareizs kalšanas process radīs arī lielus vai nelīdzenus graudus, sacietēšanas plaisas un kalšanas izmaksas. Augstāks par lietiem atlokiem. Kalumi var izturēt lielākus bīdes un stiepes spēkus nekā lējumi.
Atloku materiālu kategorijas un ķīmija
Atloks ir tikpat labs kā sagatave. Šīs ir darba zirgu kalšanas kategorijas:
|
Novērtējums |
Standarta |
C |
Kr |
Mo |
Ni |
Cits |
Mērķis |
|
ASTM A105 |
Mazāks vai vienāds ar 0,35 |
- |
- |
- |
Mn 0,60–1,05, Si Mazāks vai vienāds ar 0,35 |
Sākotnējais oglekļa tērauds, klase 150–2500 |
|
|
ASTM A350 |
Mazāks vai vienāds ar 0,30 |
- |
- |
- |
Mn 0,60–1,35, Si Mazāks vai vienāds ar 0,35 |
Zemas temperatūras oglekļa tērauds, līdz -46 grādiem (-50 grādiem F) |
|
|
ASTM A182 |
Mazāks vai vienāds ar 0,08 |
18.0–20.0 |
- |
8.0–10.5 |
Mn mazāks vai vienāds ar 2,00, Si mazāks vai vienāds ar 1,00 |
Austenīta, vispārējā ķīmiskā |
|
|
ASTM A182 |
Mazāks vai vienāds ar 0,035 |
16.0–18.0 |
2.0–3.0 |
10.0–14.0 |
Mn mazāks vai vienāds ar 2,00, Si mazāks vai vienāds ar 1,00 |
Hlorīdu un organisko skābju serviss |
|
|
ASTM A182 |
0.10–0.20 |
1.00–1.50 |
0.44–0.65 |
- |
Mn 0,30–0,80, Si Mazāks vai vienāds ar 0,50 |
1-1/4 Cr-1/2 Mo, augsta temperatūra |
|
|
ASTM A182 |
Mazāks vai vienāds ar 0,15 |
2.00–2.50 |
0.87–1.13 |
- |
Mn 0,30–0,60, Si Mazāks vai vienāds ar 0,50 |
2-1/4 Cr-1 Mo, augsta temperatūra |
|
|
ASTM A182 |
Mazāks vai vienāds ar 0,30 |
21.0–23.0 |
2.5–3.5 |
4.5–6.5 |
N 0.08–0.20 |
Duplex 2205, jūras ūdens un hlorīds |
Pieejamās produktu formas un piegāde
|
Atloka tips |
NPS diapazons |
Spiediena klases |
Saskaras opcijas |
Standarta |
|
Metināšanas kakls |
1/2–24 (B16.5), 26–60 (B16.47) |
150–2500 |
RF, FF, RTJ |
ASME B16.5 / B16.47 |
|
Uzvelkams |
1/2–24 |
150–600 |
RF, FF |
ASME B16.5 |
|
Uzmavas metināšana |
1/2–2 (lielāks skaits ierobežots) |
150–600 |
RF |
ASME B16.5 |
|
Vītņots |
1/2-2 tipiski |
150–300 |
RF |
ASME B16.5, B1.20.1 |
|
Klēpja locītava |
1/2–24 |
150–600 |
FF/RF gala galā |
ASME B16.5 / B16.9 |
|
Akls |
1/2–24, 26–60 |
150–2500 |
RF, FF, RTJ |
ASME B16.5 / B16.47 |
|
Atveres montāža |
1/2–24 |
150–900 |
RF, RTJ |
ASME B16.36 / B16.20 |
|
Samazināšana |
1/2–24 |
150–600 |
RF |
ASME B16.5 |
FAQ:
J: Kāda ir galvenā atšķirība starp kaltu atloku un atloku rūpnieciskajos cauruļvados?
A:Kalti atloki tiek veidoti ārkārtējā mehāniskā spiedienā, izlīdzinot metāla graudu struktūru, lai nodrošinātu maksimālu stiepes izturību, noguruma izturību un konstrukcijas integritāti zem augsta spiediena. Lietie atloki tiek ielejami veidnēs kā izkausēts metāls, kas var radīt mikroporainību un saraušanās tukšumus, padarot tos nepiemērotus augsta spiediena vai bīstamu ogļūdeņražu izmantošanai.
J: Kā ražošanas process ietekmē pielāgoto atloku kopējās izmaksas?
A:Pielāgoti vai nestandarta atloki, kuriem nepieciešami specializēti koka raksti vai kalšanas instrumenti ar kalšanu, rada augstākas sākotnējās uzstādīšanas un apstrādes izmaksas. Tomēr lielu ražošanas partiju kalšana ar pilieniem ievērojami samazina vienības izmaksas, salīdzinot ar sarežģītu detaļu apstrādi no cieta plākšņu vai bloku materiāla.
J: Kādi ir galvenie atloku veidi saskaņā ar ASME B16.5?
metinājuma kakls, uzslīdošs, uzmavas metinājums, vītņots, klēpja savienojums un žalūzija. Katrs no tiem ir definēts pēc cauruļu savienojuma — sadurmetinājuma, dubultā vītnes, uzmavas, NPT vītnes vai rotējošas uzmavas gala mezgla, un katrs ir apvienots ar apšuvuma kodu (RF, FF, RTJ), lai izveidotu pilnu apzīmējumu, piemēram, WNRF 300. klase.
J: Kāda ir atšķirība starp kaltiem un plākšņu atlokiem?
A: Kalti atloki tiek izgatavoti, veidojot sakarsētu metālu spiedes karstās apstrādes procesā un pēc tam apstrādājot to. Plākšņu atloki tiek izgriezti no kvalificētas plāksnes un apstrādāti. Plāksne ir atļauta tikai īpašām atloku konstrukcijām saskaņā ar piemērojamiem standartiem; tas nav universāls viltota atloka aizstājējs.
J: Metināšanas kakls vai uzslīdēšana procesa līnijai?
Metināšanas kakls jebkam, kas pārsniedz 300. klasi vai pakļauts termiskai cikliskumam. ASME B31.3 novērtē WN savienojumu ar stiprības samazinājuma koeficientu 1.0 -, kas ir tikpat stiprs kā caurulei, savukārt uzslīdēšanas koeficients ir 0,87, un noguruma pārbaude slīd līdz aptuveni vienai trešdaļai. Slip-on paliek komunālajiem pakalpojumiem, kur skaitļiem nav nozīmes.
J: Vai es varu pieskrūvēt paceltu seju pie plakanas virsmas atloka?
Nē. Paceltais gredzens koncentrē skrūvju slodzi uz šauru joslu un saliek plakanu virsmu, kas parasti ir trausls čuguns un saplaisās. Apstrādājiet pacelto virsmu no tērauda atloka un izmantojiet pilnas virsmas blīvi atbilstoši ASME B31.1 praksei.
J: Kad ir nepieciešams RTJ atloks?
Augsts spiediens un augsta temperatūra, parasti no 600. klases un uz augšu, un visur, kur nepieciešams blīvējums starp metālu pret metālu, piemēram, ūdeņraža apkalpošana un augstas temperatūras ogļūdeņražu līnijas. RTJ sader tikai ar tāda paša gredzena numura RTJ, un gredzena materiāls atbilst ASME B16.20.
J: Vai klases 150 un PN 16 atloki ir savstarpēji aizvietojami?
Nē. Skrūvju apļa diametrs, skrūvju skaits, skrūvju cauruma diametrs, OD un biezums sistēmās atšķiras ar vienādu nominālo izmēru – pat tad, ja skrūvju skaits sakrīt. Arī blīves nepāriet. Pasūtot norādiet sistēmu.
J: Ko dara 1,6 mm (1/16 collas) uzmavas metinājuma izplešanās sprauga?
Tas atbilst termiskās izplešanās starpībai starp cauruli un kontaktligzdu metināšanas laikā. Atstarpes aizvēršana izraisa metinājuma saknes noslogošanu pret ligzdas dibenu uzsilšanas laikā, kas saplaisā saknes caurlaidi.
J: Kalts vai plākšņu atloks — kā atšķirt viltotas kvalitātes stāstu no īsta?
Pārbaudiet rumbu: kaltam WN ir nepārtraukta konusveida rumba ar graudu plūsmu, ko varat redzēt sadaļā, ko vajadzības gadījumā apstiprina UT atbilstoši ASTM A388. Ar plāksnēm apstrādātam atlokam nav rumbas ģeometrijas un griezuma virsmas graudu struktūras. Pēc tam pārbaudiet katrai MSS SP-25 apzīmogoto siltuma numuru saskaņā ar EN 10204 sertifikātu.
J: Vai ASTM A105 ir nepieciešama PWHT?
Standarta ASME B31.3 apstākļos A105 (P-Nr Ievadiet F11 vai F22 teritoriju (P-Nr
Atsauces standarti: ASME B16.5, B16.9, B16.20, B16.25, B16.28, B16.36, B16.47, B1.20.1, B31.1, B31.3; ASTM A105, A182, A350, A961, A388/A388M, E709, E18, E10, A370; MSS SP-25; EN 10204; NACE MR0175/ISO 15156.


